
 中文
 英文
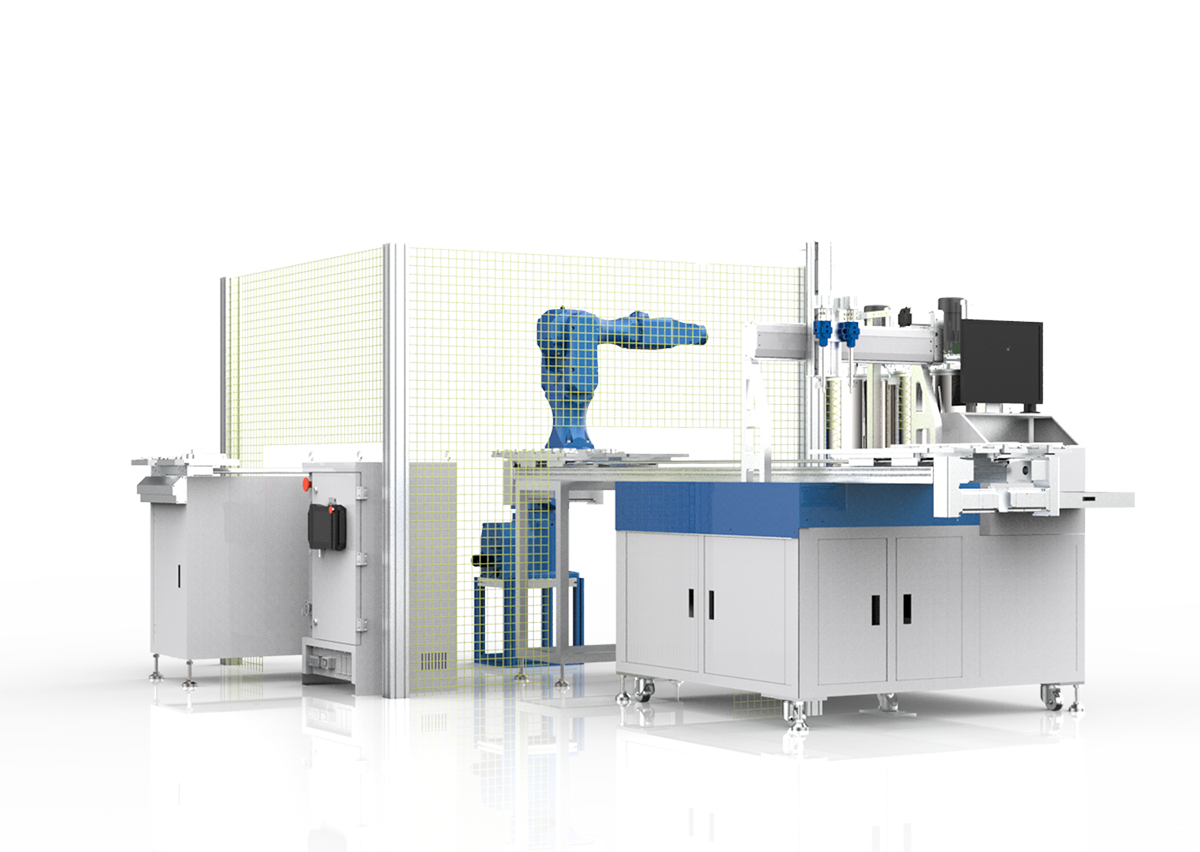
机器人灌胶组装线在运行前一般需要注意哪些
来源:www.cnkaihui.com | 发布时间:2026年10月09日1. 确认机器人安全围栏、安全光栅、防护门联锁装置完好,无遮挡、短接情况;检查多处急停按钮功能正常,按下后可切断机器人与供胶系统动力输出。
2. 确认机器人作业范围内无人员、杂物、遗留工装;作业区域警示标识齐全,通风排风系统开启,适配胶水挥发气体排出。
3. 检查接地线路可靠,电缆、胶管无挤压破损;操作人员配齐对应劳保用品,熟悉应急处置方式。
二、电气与气源系统检查
1. 检查总供电电压稳定,控制柜、机器人线缆、通讯接头紧固无松动,电控箱内部无积尘、异味。
2. 检查空压机、气源三联体,排放过滤器积水;确认供气压力在设备规定区间,气管无漏气、弯折,气动元件无异常。
3. 上电后查看控制器、伺服驱动器报警信息,确认无故障代码,可正常进入待机状态;机器人执行回原点动作,校验原点位置。
三、机器人本体、工装输送与传感检测
1. 查看机器人各关节、减速器有无异响、漏油,末端灌胶枪、夹具安装牢固,无松动偏移。
2. 检查输送线、定位工装、载具,台面清洁无残胶、杂物;工件定位基准无磨损,装夹机构动作顺畅。
3. 校验光电、接近开关、视觉定位传感器,信号识别稳定,工件有无、到位检测信号反馈正常。
四、供胶与灌胶管路系统(核心)
1. 核对胶水型号、批次在有效期内,与生产工艺要求匹配;查看胶桶存量,避免生产中途缺胶。
2. 检查胶桶、供胶泵、高压胶管、胶阀、混合管无漏胶,管路无固化残胶堵塞;按胶水要求提前回温、搅拌、真空脱泡。
3. 双组份灌胶机型,提前做配比测试,验证 A/B 胶比例稳定;清理枪嘴,测试回吸功能,降低滴胶风险。
五、程序、工艺参数与试机准备
1. 调用对应产品程序,核对灌胶轨迹、机器人运动速度、出胶压力、胶量、延时等工艺参数,确认参数与生产工单一致。
2. 手动 / 点动模式下,空载试运行机器人轨迹,确认运动无干涉、碰撞风险。
3. 先做单工位模拟试喷,观察出胶连续性、胶条形态,确认无气泡、断胶;试喷合格后,再放入正式工件。
六、环境与辅助配套
1. 车间温湿度满足胶水工艺要求,避免温差过大造成胶水粘度波动。
2. 备好清洗溶剂、无尘布、接胶盘等耗材,准备残胶收集容器,便于异常情况处理。
上一条:
真空灌封单元在光学行业的应用有哪些
下一条:
电路板点胶焊锡灌封流水线包含哪些核心工位
【相关文章】
【相关产品】
-

联系人:
张先生
-

联系电话:
15900863583
-

地址:
江苏省常熟市董浜镇安富路26号9栋
欢迎进入苏州楷徽智能装备有限公司官网
 微信公众号
 手机扫一扫
+
微信号:WANGYUNHUA
 添加微信
 联系我们
 电话咨询